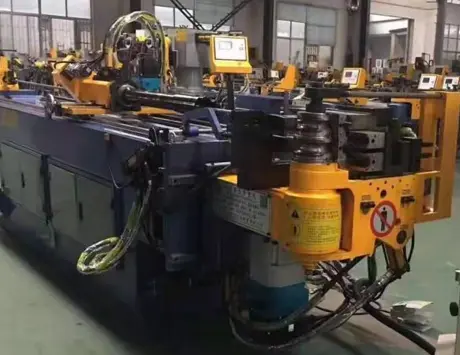
¿Cómo prevenir los defectos de flexión en la dobladora de tubo?
FYCHIS MAQUINARIA, fabricante de dobladoras de tubos y perfiles, te brinda consejos técnicos para la curvatura de tubos: un método efectivo para evitar el adelgazamiento excesivo de la pared exterior del tubo cuando utiliza dobladora de tubos y perfiles. Los tres defectos más frecuentes son el aplanado del exterior, las arrugas en el interior y el adelgazamiento de pared; los tres se corrigen ajustando dado, mandril y presión, no cambiando de máquina. En esta guía explicamos qué revisar en la dobladora de tubo antes de cada corrida.

Al doblar tubos redondos y cuadrados, las características del proceso de curvado con radio pequeño determinan el adelgazamiento de la pared exterior del arco, lo cual es inevitable. En una dobladora de tubo 1 pulgada radio mínimo de 1.5 veces el diámetro exterior es el límite práctico: por debajo de ese valor la pared exterior pierde hasta el 25 % de su espesor y la pieza se rechaza.
Para evitar el adelgazamiento excesivo, se suele utilizar una dobladora de tubos con un dispositivo de empuje lateral o superior en el extremo posterior para ayudar al doblado del tubo. Al utilizar este método, se contrarresta parcialmente la resistencia del doblado y se mejora la distribución de tensiones en la sección transversal del tubo, logrando así reducir el adelgazamiento de la pared exterior del tubo. En tubo de acero inoxidable conviene además compensar el rebote elástico (springback) de 3° a 5° en el programa de la dobladora de tubo CNC. Este empujador es la diferencia entre una dobladora de tubo básica y una máquina preparada para pared delgada.
● Cuando el exterior del tubo se ha aplanado por falta de apoyo
Al realizar curvas sin mandril en la dobladora de tubo, se utiliza una forma estructural con ranuras de deformación inversa en el dado de sujeción. Al realizar curvas con mandril, se debe seleccionar un mandril adecuado y realizar una instalación correcta. Al instalar los dados para dobladora de tubos , se debe asegurar que la línea central de todos los dados para dobladora de tubos estén en el mismo plano horizontal. Un desajuste de apenas 1 mm en ese plano se nota de inmediato como aplanado en la salida de la curva, así que conviene revisar la alineación cada cambio de dado de la dobladora de tubo.● Cuando el interior del tubo presenta arrugas al doblar
Se deben tomar medidas correspondientes según la ubicación de los pliegues. Si aparecen arrugas en el punto inicial de doblado, se debe ajustar la posición del mandril para lograr un soporte adecuado del tubo durante el proceso de curvado. Cuando aparezcan arrugas en el punto final de curvado, se debe instalar correctamente el dado de antiarrugas y ajustar el dado de presión a la posición adecuada en la dobladora de tubo.
Si el interior del tubo está lleno de arrugas, significa que el diámetro del mandril utilizado es demasiado pequeño, lo que resulta en una brecha demasiado grande entre el mandril y la pared del tubo, o que la presión del dado de presión es demasiado baja, lo que hace que el tubo no se ajuste bien al dado antiarrugas durante el proceso de curvado. Por lo tanto, se debe cambiar el mandril y ajustar el dado de presión para que los dados de curvadora de tubos reciban fuerza adecuada. En una dobladora de tubo hidráulica revise también la presión del cilindro hidráulico: si baja de 80 bar el tubo se desliza y aparecen arrugas aunque el dado esté bien montado.
Un último consejo de deformación de tubo en dobladora tips: fabrique siempre tres piezas de prueba antes de la corrida y mida en ellas el espesor de pared con micrómetro. Si la tercera pieza no repite la primera, el problema está en la sujeción del tubo y no en los dados. Con una dobladora de tubo bien sujeta y un juego de dados calibrado, los defectos de flexión bajan por debajo del 2 % de la producción.
● Preguntas frecuentes sobre los defectos de flexión
¿Qué defectos de flexión aparecen al doblar tubos?
Los más comunes son tres: aplanado del exterior de la curva, arrugas en el interior y adelgazamiento excesivo de la pared exterior. También aparece ovalado de la sección y, en tubo de pared delgada, colapso total. En una dobladora de tubo los tres se detectan midiendo el diámetro y el espesor de pared en la zona de la curva.
¿Por qué se aplana el exterior del tubo al doblar?
Se aplana porque el tubo no tiene apoyo interno suficiente y el dado de doblado arrastra el material en lugar de deformarlo. La solución es usar mandril del diámetro correcto y alinear todos los dados en el mismo plano horizontal. Sin mandril, el aplanado aparece siempre en radios pequeños.
¿Cómo evitar el adelgazamiento excesivo de la pared exterior?
Se evita con un dispositivo de empuje lateral o superior en la cola del tubo, que contrarresta la resistencia al doblado y reparte la tensión en la sección. Además, hay que respetar el radio mínimo de curvatura: en acero al carbón 1.5 veces el diámetro exterior y en inoxidable 2.5 veces. La dobladora de tubo hidraulica con empujador lateral logra piezas dentro de tolerancia en tubo de 3 mm de pared.
¿Por qué salen arrugas en el interior del tubo al doblar?
Porque el material interior se comprime sin apoyo. Si las arrugas están al inicio del doblez, mueva el mandril; si están al final, ajuste el dado antiarrugas y el dado de presión. Si llenan toda la curva, el mandril de la dobladora de tubo es demasiado pequeño o la presión es muy baja.
¿Qué mandril necesito para doblar tubo de pared delgada?
Un mandril de diámetro muy cercano al interior del tubo, con holgura máxima del 10 % del espesor de pared, y de cuerpo largo si el radio es cerrado. En pared delgada conviene además pulir el interior del tubo y lubricar el mandril en cada pieza. Si el mandril no entra con la mano, la dobladora de tubo no debe forzarlo: señal de que el diámetro interior real es menor al nominal.
¿Cómo saber si mi dobladora de tubos está bien calibrada?
Doble tres piezas iguales y compare ángulo, radio y espesor de pared. Si las tres coinciden dentro de ±0.5°, la máquina está calibrada. Si la tercera se desvía, revise la sujeción, la presión del dado de presión y el desgaste de las poleas antes de tocar el programa de la dobladora de tubo.