



Dobladora de tubos para escape de moto en acero inoxidable calibre 16 y 18

Un escape de moto en inoxidable calibre 16 o 18 no se puede doblar por empuje: se dobla con mandril. Con 1,21 mm de pared (calibre 18) el tubo se aplasta en la cara interior del doblez si la máquina no lleva la pieza interior que sostiene la pared. La máquina mínima para este trabajo es una NC de 2-1/2" con mandril, que en nuestra línea es la 75NC-DW, de 8.500 USD.
Las medidas que aparecen en las consultas de talleres de escape son siempre las mismas: 1" calibre 16, 1-1/4" calibre 18, 1-1/2" calibre 16 y 2" calibre 18. Son tubos delgados en relación al diámetro, y ahí está el problema técnico: la relación entre pared y diámetro es la que decide si el doblez sale limpio o sale con arruga.
Esta página explica por qué el mandril no es opcional en este material, qué radio se puede lograr con cada calibre, qué diferencia hay entre una máquina NC y una CNC en un taller de escapes, y qué modelo conviene según la medida más grande que se dobla.
● Calibre, milímetros y capacidad de máquina
El calibre no es una medida métrica: es un número de norma que cambia según el material y el sistema. Para planificar el doblado hay que convertirlo a milímetros y comprobar que la máquina declara esa pared.
| Calibre | Espesor en mm | Uso típico en escape | Mandril |
|---|---|---|---|
| Calibre 20 | 0,91 mm | Silenciadores y tramos decorativos | Obligatorio |
| Calibre 18 | 1,21 mm | Codos y tubos de 1-1/4" a 2" | Obligatorio |
| Calibre 16 | 1,59 mm | Tubos principales de 1" y 1-1/2" | Obligatorio bajo 2 D |
| Calibre 14 | 1,90 mm | Colectores y tramos de alta temperatura | Recomendado |
Un tubo de 2" calibre 18 tiene 50,8 mm de diámetro y 1,21 mm de pared: la relación pared diámetro es de 0,024, muy baja. En acero al carbono con esa relación el doblado ya es delicado; en inoxidable es peor, porque el material endurece al deformarse y tiende a arrugar antes de ceder. Ahí es donde aparece la arruga clásica del escape: una onda en la cara interna del codo que después hay que pulir y que nunca queda igual.
● Por qué el mandril es obligatorio en pared delgada
El doblado por empuje —empujar el tubo contra un dado sin sostener la pared por dentro— funciona en tubo grueso y en radios amplios. En pared delgada la pared interna no tiene dónde apoyarse y se comprime: primero se forma una onda, después se aplasta la sección y el codo deja de tener diámetro constante. El escape pierde flujo y la pieza se descarta.
El mandril resuelve eso. Es una pieza que entra dentro del tubo, con una punta de trabajo que acompaña la curva y sostiene la pared desde adentro mientras el dado la estira por fuera. Se instala en la máquina sobre un eje y su posición se ajusta respecto al centro del dado: si queda muy adelante marca el tubo, si queda muy atrás no alcanza a sostener la arruga.
El ajuste del mandril es la parte del oficio que no aparece en el catálogo. En inoxidable calibre 18 conviene dejar la punta ligeramente retrasada del centro del dado y usar lubricante abundante; en calibre 16 se puede avanzar un poco más. En la práctica, el operario encuentra el punto con dos o tres piezas de prueba y lo anota para cada medida.

● Qué radio se logra con cada medida
La regla que usamos es 1,5 D como radio mínimo, es decir una vez y media el diámetro exterior. En inoxidable delgado conviene quedarse en 2 D o más para que el codo salga sin marca. La tabla traduce la regla a milímetros para las cuatro medidas de escape más comunes.
| Medida | Diámetro exterior | Radio mínimo 1,5 D | Radio recomendado en inoxidable delgado |
|---|---|---|---|
| 1" | 25,4 mm | 38 mm | 50 mm |
| 1-1/4" | 31,8 mm | 48 mm | 64 mm |
| 1-1/2" | 38,1 mm | 57 mm | 76 mm |
| 2" | 50,8 mm | 76 mm | 102 mm |
Si el diseño del escape pide un codo más cerrado que 1,5 D, hay dos caminos: cambiar el diseño del tramo o doblar en caliente. En producción en serie el segundo no es viable, y por eso los escapes se diseñan con radios de 1,5 D a 2 D. Cuando el cliente manda un plano con un radio menor, la respuesta honesta es que esa pieza no sale en frío con esa pared.
● Qué modelo conviene según la medida más grande
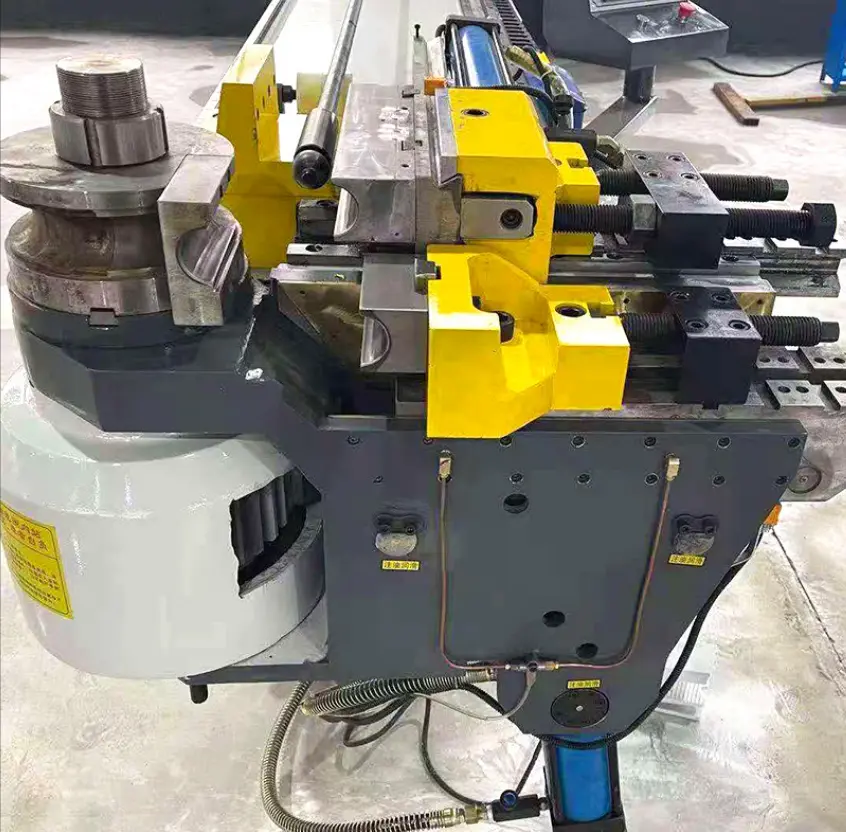
Para tubo de 1" a 1-1/2" en calibre 16 y 18, la 63NC-DW de 6.000 USD cubre el trabajo: dobla 2" en carbono con 2,2 mm de pared y en inoxidable baja un escalón, suficiente para 1-1/2" delgado con mandril. Para 2" calibre 18 de forma continua conviene subir a la 75NC-DW de 8.500 USD, que declara 2-1/2" en carbono y 2" en inoxidable.
La diferencia entre las dos no es solo capacidad: la 75NC-DW pesa 3.500 kg y tiene un brazo de curvatura más rígido, lo que se nota en la repetibilidad cuando se doblan cientos de codos iguales. En un taller que hace escapes completos, con varios radios por pieza, esa rigidez ahorra correcciones.
Si el volumen es alto y las piezas se repiten, la familia CNC agrega alimentación y giro automático. En escapes la ventaja es menor que en sillas o chasis, porque cada escape suele tener radios distintos y el operario cambia de dado igual. La familia CNC se justifica cuando el mismo codo se produce por miles.
● Detalles de taller que arruinan un escape bien doblado
Tres cosas se repiten en las consultas de talleres de escape y ninguna se resuelve con más potencia:
- Doblar después de soldar. La zona soldada tiene otra dureza y otra geometría. Si el tubo se suelda y después se dobla sobre la costura, la arruga aparece exactamente en la unión. Se dobla primero y se suelda después.
- Lubricar poco. El inoxidable tiende a agarrarse al dado. Sin lubricante la marca de arrastre aparece en la cara externa y hay que pulir más de lo previsto.
- No compensar el retorno elástico. El inoxidable devuelve más ángulo que el acero al carbono. La máquina se programa con el ángulo corregido; si se programa el ángulo final sin corrección, cada codo sale dos o tres grados abierto y el escape no monta.
Ninguno de los tres requiere una máquina distinta. Requieren que el operario sepa qué está pasando y que la máquina permita ajustar el ángulo programado sin cambiar de dado.
● Precios de referencia para escapes en inoxidable
| Modelo | Capacidad | Precio FOB | Medida de escape que cubre |
|---|---|---|---|
| 38NC-DW | 1" en acero al carbono | 4.500 USD | Hasta 1" calibre 16 con mandril |
| 63NC-DW | 2" en carbono, 2,2 mm de pared | 6.000 USD | Hasta 1-1/2" calibre 16 y 18 |
| 75NC-DW | 2-1/2" en carbono, 2" en inoxidable | 8.500 USD | Hasta 2" calibre 18 de forma continua |
| 75CNC-2B | Ø80 mm con 4 mm de pared | 22.000 USD | Producción automatizada de codos |
Todos los precios son FOB China con un juego de dados del radio pedido y el mandril cuando el radio lo exige. Los juegos adicionales se cotizan según diámetro y radio.
● Preguntas frecuentes sobre dobladora de tubos para escape de moto
¿Por qué se arruga el tubo de inoxidable al doblar?
Porque la pared es delgada respecto al diámetro y no tiene apoyo interior. Con calibre 18 (1,21 mm) en un tubo de 2" la pared se comprime antes de ceder y forma una onda en la cara interna del codo. La solución es doblar con mandril, con radio de 1,5 D o más y con lubricación abundante.
¿Necesito mandril para calibre 18?
Sí, siempre. El calibre 18 es el más delgado de los que se usan en escapes y es donde la arruga aparece primero. El mandril viene incluido cuando el radio pedido lo requiere y se ajusta en la máquina antes de producir la primera pieza.
¿Qué máquina necesito para 2" en inoxidable calibre 18?
La 75NC-DW, que declara 2" en inoxidable y 2-1/2" en acero al carbono, con 8.500 USD FOB. Para 1" a 1-1/2" en calibre 16 y 18 alcanza la 63NC-DW de 6.000 USD, siempre con mandril y con radio de 1,5 D como mínimo.
¿Puedo doblar inoxidable en la misma máquina que uso para acero al carbono?
Sí, pero con dos precauciones: los dados deben estar limpios y sin residuo de acero al carbono, porque una partícula de acero común incrustada en el inoxidable genera corrosión, y la capacidad baja un escalón, así que una máquina que dobla 2" en carbono puede quedar en 1-1/2" o 1-3/4" en inoxidable. Confirme la capacidad en inoxidable antes de comprar.
¿Cuál es el radio mínimo real para un escape?
1,5 D como mínimo técnico, es decir 38 mm para 1", 57 mm para 1-1/2" y 76 mm para 2". En inoxidable delgado recomendamos 2 D para que el codo salga sin marca: 50 mm, 76 mm y 102 mm respectivamente. Por debajo de 1,5 D el tubo se arruga o se aplasta en frío.
● Publicaciones similares
Mandril para dobladora de tubo: tipos e instalación

Cómo evitar las arrugas en el tubo curvado
Dobladora de tubos 63NC-DW de 2 pulgadas
Deformaciones del tubo al doblar: soluciones
Aplastamiento, arruga y ovalización, uno por uno.
Dobladora de tubos para mototaxi
Chasis de 1", 3/4" y 1/2" con tres juegos de dados.
Dobladoras de tubos FYCHIS
Manual, hidráulica, eléctrica y CNC comparadas.
